
Un cuptor rotativ eșuează rar fără avertisment. De obicei, carcasa vă spune că ceva se schimbă cu mult înainte de apariția unei crăpături: un oval puțin mai strâns pe măsură ce fiecare secțiune transversală se rostogolește peste o anvelopă, o mică cocoașă în axă, un punct fierbinte care revine în același loc după fiecare lucrare de cărămidă. Diagnosticarea cu laser a carcasei cuptorului există pentru a capta aceste semnale devreme și a le transforma în numere pe care le puteți acționa în timpul unei opriri planificate, mai degrabă decât în una forțată.
Mai jos, vedem ce măsoară de fapt un sondaj cu laser, cum se efectuează măsurarea pe un cuptor viu și cum să citim rezultatele împreună cu ceea ce se întâmplă pe partea de ardere a procesului.
Un sistem laser cu carcasă de cuptor este un instrument de măsurare fără contact. În loc de a fixa cadranele pe carcasă sau de a întinde firele între piloni, lângă cuptor este instalat un tracker laser sau un instrument de scanare cu laser și utilizat pentru a determina deformarea carcasei, anvelopelor și a axei cuptorului. Deoarece nimic nu atinge carcasa, sondajul poate fi efectuat în timp ce cuptorul funcționează și este fierbinte, acolo unde apare geometria reală.
În mod normal, dintr-un sondaj ies patru grupuri de rezultate:
Procedura este mai simplă decât analiza care o urmează, dar fiecare pas contează. Un sondaj tipic decurge astfel:
Două detalii separă un sondaj util de unul confuz. Prima este starea de echilibru. Măsurarea carcasei în timp ce cuptorul încă se încălzește produce numere care nu se vor repeta, ceea ce le face inutile ca referință. Al doilea este linia de bază. Un sondaj vă spune cum arată cuptorul astăzi; două sondaje la distanță de câteva luni vă spun unde se duce.
Odată ce datele sunt procesate, cele mai multe discuții se reduc la o mână de parametri. Tabelul de mai jos este versiunea pe care o folosim atunci când vorbim cu operatorii cuptorului despre un nou raport de sondaj.
| Parametru | Ce semnalează laserul | Semn de avertizare | Ce înseamnă de obicei |
|---|---|---|---|
| Ovalitatea | Raza maximă până la minimă pe o rotație, per stație | O tendință de creștere, sau aproximativ 0,5% din diametrul cochiliei | Risc de oboseală a carcasei, slăbirea cărămizii, curățarea anvelopei prea strânsă sau prea slăbită |
| Axa cuptorului / manivelă | Abaterea centrelor montate de la axa de proiectare | O curbă care crește între sondaje | Asezarea pilonului, alinierea rolelor, dilatarea termică neuniformă |
| Executarea cochiliei | Deviația radială a suprafeței carcasei la o stație | O stație clar mai proastă decât vecinii săi | Bombă locală, pierderea stratului de acoperire, impactul flăcării |
| Profil longitudinal | Poziția și diametrul carcasei de-a lungul lungimii cuptorului | O cocoașă care se mișcă în condițiile de tragere | Cameră termică condusă de forma flăcării și acoperire |
| Geometria anvelopelor și rolelor | Poziția anvelopei, fluajul, panta și alinierea rolelor | Trepte prea strâns sau prea lejer | Ovalitatea at the pier, accelerated tire and roller wear |
Deformarea carcasei nu este doar o problemă mecanică. O mare parte din ovalitatea, cambra și punctele fierbinți pe care le vedem în rapoartele de sondaj se regăsesc în modul în care căldura este livrată la cuptor.
O flacără prea lungă și prea moale împrăștie căldura în josul carcasei, unde căptușeala este mai subțire și există mai puțină acoperire pentru a proteja oțelul. O flacără prea scurtă concentrează căldura în apropierea zonei de ardere și poate îndepărta stratul de acoperire. Ambele cazuri creează o temperatură circumferențială neuniformă, iar temperatura neuniformă creează o expansiune neuniformă, care apoi apare în sondajul cu laser ca o umflătură, o îndoire sau o creștere a ovalității pe care nicio cantitate de shimming nu le va corecta.
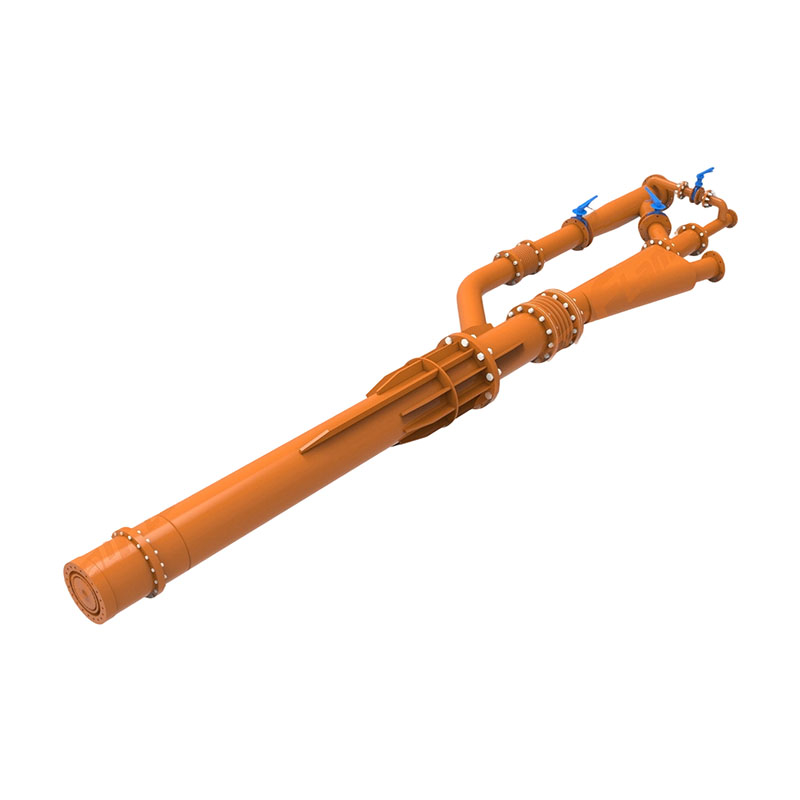
De aceea, reglarea arzătorului și diagnosticarea cu laser merită de obicei făcute în aceeași fereastră. Dacă o bandă fierbinte se mișcă atunci când schimbați aerul primar sau schimbați diviziunea axială în turbion, cauza este termică, nu structurală. Dacă o stație păstrează aceeași ovalitate, indiferent de modul în care este fixată flacăra, probabil că vă uitați la o problemă cu anvelopa, rola sau carcasa. Testarea acestui lucru funcționează numai atunci când forma flăcării poate fi ajustată și repetată la cerere, care este intenția de proiectare din spatele nostru. 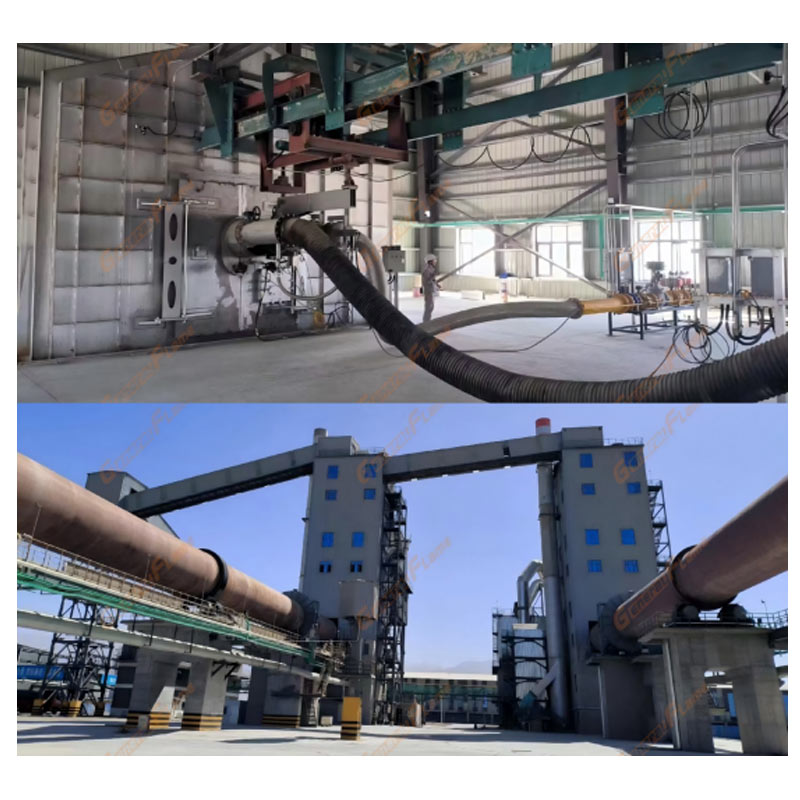 General Arzător cu flacără reglabil pentru cuptor rotativ cu control precis al flăcării Duza Laval reglabilă și generatorul de turbion al acestui arzător permit controlul precis al flăcării, susținând reglarea repetabilă necesară pentru diagnosticarea cu laser. Vizualizare produs → .
Diagnosticarea cu laser merită costul doar dacă raportul se termină cu decizii. În practică, rezultatele se alimentează în câteva acțiuni familiare:
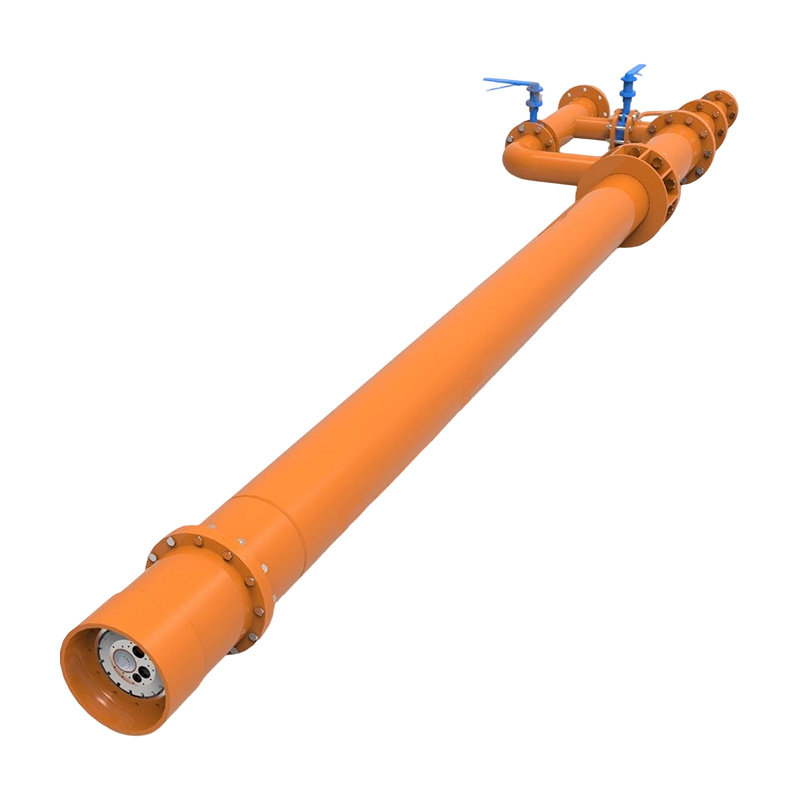
Schimbările de combustibil merită menționarea lor. Atunci când o plantă trece la combustibili alternativi sau mixți, flacăra radiază diferit și harta temperaturii învelișului se schimbă odată cu ea, așa că un al doilea sondaj după schimbare este o modalitate ieftină de a confirma că învelișul face față. Arderea multicombustibil este acum normală, mai degrabă decât exotică, iar echipamentul trebuie să fie adaptat cuptorului, nu doar listei de combustibil, așa cum ne abordăm. 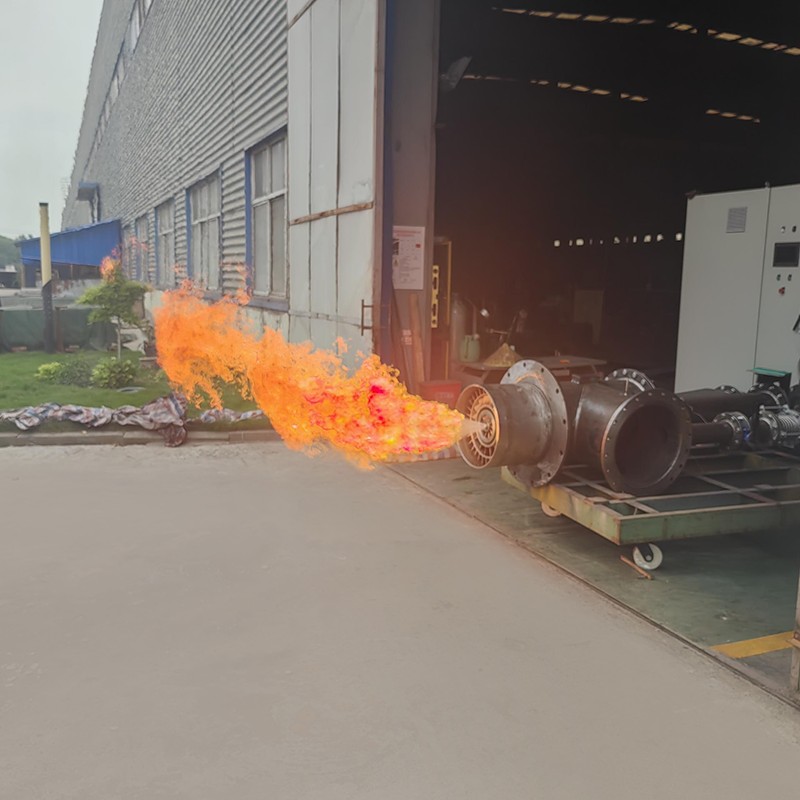 Arzător cu combustie cu combustibil multiplu GeneralFlame pentru cuptoare rotative Acest arzător cu combustie multicombustibil folosește o duză Laval reglabilă și un generator de turbii cu pas variabil pentru a oferi adaptabilitate la combustibil atunci când instalațiile trec la combustibili alternativi sau mixți. Vizualizare produs → .
Merită să fii sincer cu privire la limite. Un sondaj cu laser măsoară geometria, nu cauzele.
Folosit în acest fel, un sondaj cu laser devine mai degrabă un instrument de planificare a întreținerii decât un raport unic.
Diagnosticarea cu laser a carcasei cuptorului răspunde la o întrebare specifică: cum se comportă carcasa în timp ce se întoarce? Răspunsul este cel mai valoros atunci când este reintrodus în funcțiune, cum este ard cuptorul, cum este planificată căptușeala și cum sunt reglate componentele mecanice.
Construim arzătoare cu cuptoare rotative și sisteme de ardere pentru linii de ciment, var, nichel, litiu, oxid de zinc, peleți și procesare a deșeurilor și petrecem mult timp la fața locului ascultând problemele de înveliș. Dacă ultimul sondaj a arătat o bandă fierbinte, o valoare a ovalității care s-a strecurat în sus sau o axă care nu va rămâne acolo unde ați pus-o, partea de ardere a cuptorului merită revizuită în același timp. Al nostru proiecte de sisteme de management al arderii cuptoarelor și cu atât mai larg cuptoare industriale și tehnologie de ardere munca pe care o livrăm ambele începe din același loc: mai întâi măsurați, apoi schimbați ceva.



 Producători de echipamente termice și de ardere de înaltă performanță OEM/ODM