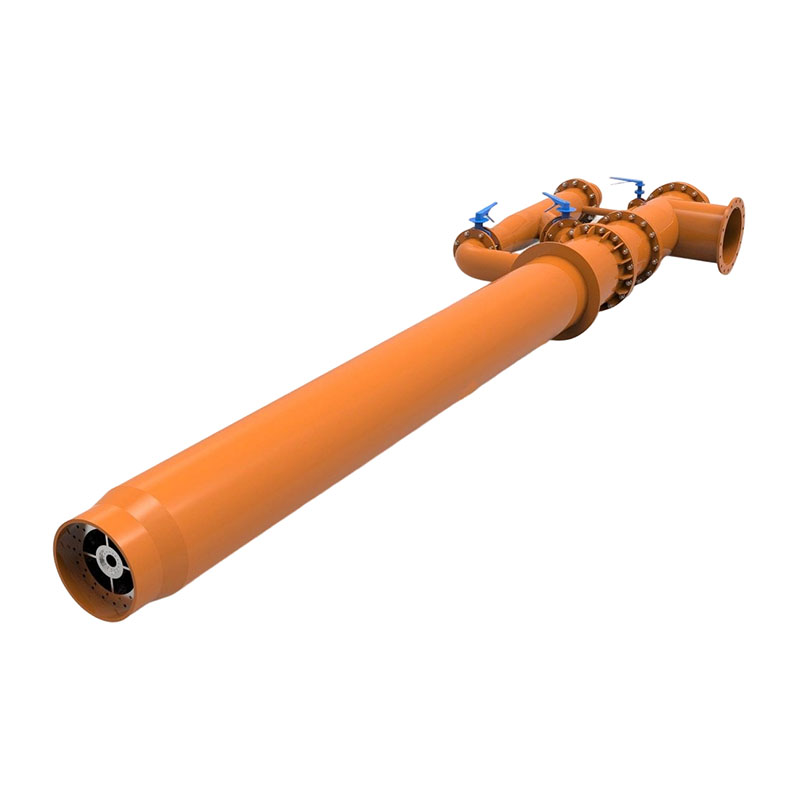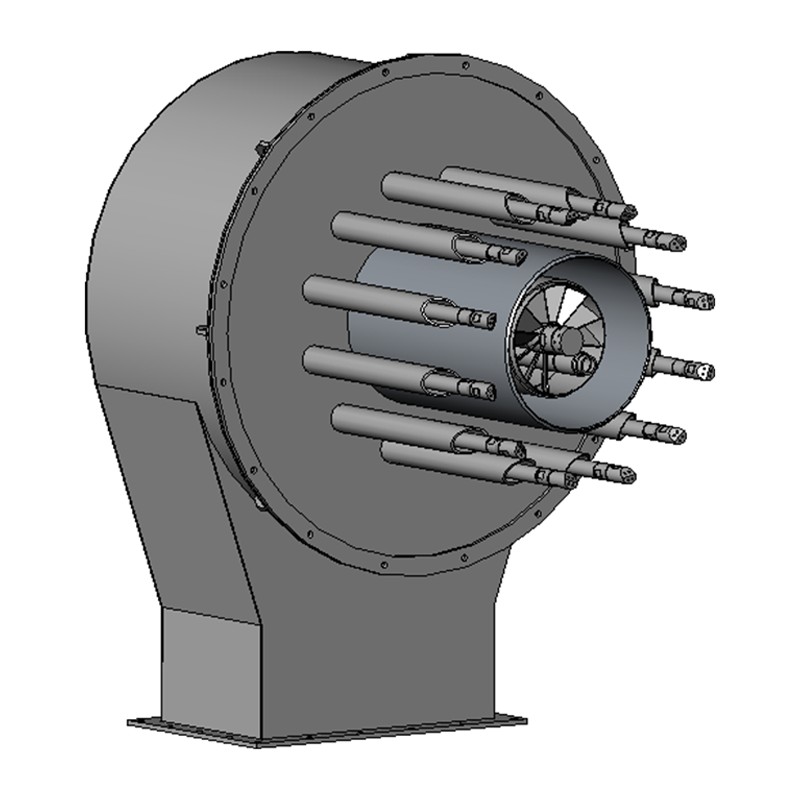

A arzător cuptor de încălzire este componenta centrală de ardere a oricărui cuptor industrial sau comercial - transformă combustibilul și aerul într-o flacără controlată care generează energia termică necesară pentru încălzirea metalului, sticlei, ceramicii sau procesării gazelor la temperaturi țintă precise. Orice alt aspect al performanței cuptorului - eficiența energetică, uniformitatea temperaturii, debitul, conformitatea cu emisiile și costul de operare - este direct determinat de selecția, configurația și întreținerea arzătorului.
În sistemele industriale de încălzire, performanța arzătorului nu este marginală. Un arzător de cuptor prost selectat sau prost întreținut poate risipi 15–30% din consumul de combustibil ca căldură nerecuperată, împing emisiile de NOx peste limitele de reglementare și provoacă neuniformitate de temperatură care elimină produsul. În schimb, un arzător de înaltă eficiență specificat corespunzător poate reduce consumul de combustibil cu 20–40% în comparație cu modelele atmosferice mai vechi, rambursând costul de capital în 12-24 de luni în operațiunile cu utilizare ridicată.
Tipul arzătorului determină forma flăcării, rata de eliberare a căldurii, profilul de emisie și compatibilitatea cu aplicația cuptorului. Principalele categorii utilizate în cuptoarele industriale de încălzire sunt:
Arzătoarele cu recuperare încorporează un schimbător de căldură încorporat (recuperator) care preîncălzește aerul de ardere care intră folosind gazele de ardere. Preîncălzirea aerului la 400–600 °C poate reduce consumul de combustibil cu 25–35% comparativ cu arzatoarele cu aer rece la aceeasi putere. Sunt cea mai comună alegere de înaltă eficiență pentru cuptoarele continue care funcționează peste 800 °C, cum ar fi cuptoarele de forjare și de tratare termică.
Arzatoarele regenerative functioneaza in perechi, aprind si epuizand alternativ prin medii ceramice de stocare a caldurii (regeneratoare). Temperaturile de preîncălzire a aerului pot atinge 800–1.000 °C , reducând consumul de combustibil cu până la 50–60% în aplicații la temperaturi foarte înalte (peste 1.100 °C), cum ar fi cuptoarele de topire a sticlei și cuptoarele reverberate de aluminiu. Compensația este un cost de capital mai mare și controale mai complexe.
În arzătoarele cu tub radiant, arderea are loc în interiorul unui tub ceramic sau metalic etanș, iar căldura este transferată la sarcina cuptorului în întregime prin radiație. Acest lucru izolează atmosfera de ardere de atmosfera cuptorului - esențial pentru recoacere strălucitoare, cementare și alte procese de tratament termic sensibil la atmosferă, unde contactul direct cu flacăra ar oxida sau contamina piesa de prelucrat.
Arzătoarele cu flacără plată răspândesc arderea pe o flacără largă, în formă de disc, care îmbrățișează peretele cuptorului sau focarul. Acest design reduce temperatura maximă a flăcării - motorul principal al formării de NOx termic - menținând în același timp un flux de căldură ridicat. Arzătoarele moderne cu flacără plată pot realiza emisii de NOx mai jos 30 mg/Nm³ la capacitate maximă, respectând reglementările din ce în ce mai stricte privind calitatea aerului din Europa și America de Nord.
Arzătoarele cu oxicombustibil înlocuiesc aerul de ardere cu oxigen pur sau îmbogățit, eliminând balastul de azot care transportă căldura utilizabilă. Temperaturile flăcării pot depăși 2.800 °C , permițând rate foarte mari de transfer de căldură și reducând volumul gazelor arse cu până la 75%. Sunt standard în topirea sticlei, topirea deșeurilor de aluminiu și anumite operațiuni de reîncălzire a oțelului în care este necesară intensitatea termică maximă.
Potrivirea tipului de arzător cu aplicația cuptorului este cea mai importantă decizie de selecție. Tabelul de mai jos rezumă parametrii cheie pentru fiecare categorie majoră de arzătoare.
| Tip arzător | Temp. de preîncălzire a aerului | Economii de combustibil vs. aer rece | Aplicație tipică | Costul relativ de capital |
|---|---|---|---|---|
| Aer rece (atmosferic) | Ambient | Linia de bază | Cuptoare cu temperatură joasă (<600 °C) | Scăzut |
| Recuperator | 400–600 °C | 25–35% | Forjare, tratament termic | Mediu |
| Regenerativ | 800–1.000 °C | 50–60% | Sticla de topire, aluminiu | Înalt |
| Tub radiant | Variază | 15–30% | Tratament termic atmosferic | Mediu–High |
| Flacără plată / NOx scăzut | Ambient – 300 °C | 10–20% | Laminoare, ceramica | Mediu |
| Oxi-combustibil | N/A (O₂ pur) | 40–60% (numai combustibil) | Sticla, fier vechi de topire | Foarte sus |
Înțelegerea anatomiei interne a unui arzător de cuptor îi ajută pe ingineri să diagnosticheze defecțiunile, să specifice înlocuirile și să evalueze opțiunile de actualizare.
Blocul arzător refractar, sau quarl, este inserția ceramică conică sau cilindrică prin care flacăra iese în camera cuptorului. Stabilizează rădăcina flăcării, protejează corpul arzătorului metalic de căldura radiantă și modelează geometria inițială a flăcării. Selectarea materialului - cu conținut ridicat de alumină, carbură de siliciu sau silice topită - este potrivită cu temperatura de funcționare; blocurile pentru cuptoare peste 1.200 °C necesită de obicei ≥90% conținut de Al₂O₃ .
Duza de combustibil controlează viteza de injecție a combustibilului, modelul de distribuție și atomizarea (pentru combustibili lichizi). Geometria duzei determină dacă amestecarea cu aer este preamestecată (combustibilul și aerul combinate înainte de flacără), preamestecată parțial sau numai prin difuzie (amestecarea are loc pe frontul flăcării). Modelele premixate realizează emisii mai reduse de NOx și CO dar necesită o gestionare mai atentă a presiunii pentru a preveni flashback-ul.
Registrul de aer controlează debitul și modelul de rotație al aerului de ardere care intră în arzător. Un turbion imprimă un moment unghiular curentului de aer, creând o zonă de recirculare la rădăcina flăcării care stabilizează arderea, îmbunătățește amestecarea aer-combustibil și lărgește domeniul de funcționare stabil al arzătorului. Numărul vârtejului - un parametru fără dimensiune - variază de obicei de la 0,4 până la 1,5 în arzătoare industriale de încălzire; valorile mai mari produc flăcări mai scurte, mai largi.
Aprinderea fiabilă și monitorizarea continuă a flăcării sunt critice pentru siguranță. Majoritatea arzătoarelor industriale folosesc un aprindere cu scânteie de înaltă tensiune (10.000–15.000 V) pentru aprindere și un scanner UV sau tijă de ionizare pentru detectarea flăcării. Controlerul de protecție a flăcării trebuie să detecteze pierderea flăcării și să închidă supapa de închidere de siguranță a combustibilului în interior 4 secunde conform EN 746-2 și standardele echivalente — o cerință care nu este negociabilă în instalațiile certificate de siguranță.
Ventilatorul de aer de ardere (cu tiraj forțat) furnizează aer la presiunea și debitul corecte pe întreaga gamă de aprindere a arzătorului. Un controler de raport – fie mecanic (supape interconectate) fie electronic (debitmetre masice cu control PLC) – menține raportul combustibil-aer într-o bandă strânsă. Excesul de aer de 5–15% de mai sus stoichiometria este tipic pentru arzatoarele cu gaz natural; Un exces mai mare de aer risipește combustibil prin încălzirea azotului, în timp ce aerul insuficient provoacă ardere incompletă, formare de CO și funingine.
Arzatoarele cuptorului de incalzire sunt proiectate pentru combustibili specifici. Schimbarea combustibililor fără reproiectarea arzătorului este o greșeală comună și costisitoare.
Selectarea arzătorului necesită un proces de inginerie structurat. Omiterea pașilor duce la arzătoare supradimensionate cu ciclu scurt, arzătoare subdimensionate care limitează debitul sau modele nepotrivite care creează încălcări ale emisiilor.
Un arzător fără control eficient al arderii nu poate menține uniformitatea temperaturii, nu poate optimiza consumul de combustibil sau nu poate răspunde în siguranță la deranjamentele procesului. Sistemele moderne de arzător al cuptorului utilizează una dintre cele trei abordări de control:
Cea mai simplă și ieftină abordare. Arzătorul se aprinde la capacitate maximă și se oprește când se atinge punctul de referință, ciclând în mod repetat. Adecvat numai pentru cuptoare discontinue cu răspuns termic lent unde temperatura depășește ±10–20 °C este acceptabil. Numărul mare de cicluri accelerează uzura componentelor arzătorului și supapelor de siguranță.
Arzătorul funcționează fie la foc mare (de obicei 100% capacitate) fie la foc mic (25-40% capacitate), comutând între cele două în funcție de temperatura cuptorului. Acest lucru reduce frecvența ciclului și șocul termic în comparație cu controlul pornit/oprit și este cea mai comună abordare în cuptoarele industriale de dimensiuni medii.
Controlul modulant este opțiunea cu cea mai mare eficiență , ajustând continuu rata de aprindere a arzătorului de la minim la maxim ca răspuns la un regulator de temperatură PID. Combinate cu controlul electronic al raportului (reglând atât debitele de gaz, cât și de aer în proporție), sistemele de modulare mențin temperatura în interior ±2–5 °C a punctului de referință și minimizați excesul de aer pe întreaga gamă de ardere, optimizând eficiența combustibilului la toate nivelurile de sarcină.
Emisiile de oxid de azot (NOx) de la arzătoarele cuptorului de încălzire sunt reglementate la nivel global și sunt în creștere. Două tehnologii domină acum încălzirea cuptorului cu emisii scăzute peste 1.000 °C:
Aerul sau combustibilul sunt introduse în mai multe etape, creând în mod deliberat zone bogate în combustibil și sărac, care evită temperaturile maxime ale flăcării. Prin menținerea temperaturii locale a flăcării sub pragul termic de NOx de aproximativ 1.500 °C , arzătoarele cu ardere în etape pot reduce NOx cu 40–60% în comparație cu modelele convenționale, menținând în același timp aceeași putere termică.
În modul de oxidare fără flacără, combustibilul și aerul sunt injectate cu viteză mare într-o cameră a cuptorului deja peste temperatura de autoaprindere a combustibilului (~600 °C pentru gazul natural). Jeturile cu ritm mare antrenează volume mari de gaze fierbinți ale cuptorului înainte de începerea arderii, diluând reactanții și distribuind eliberarea de căldură pe un volum mult mai mare. Acest lucru elimină flacăra vizibilă și menține temperaturile maxime de ardere mai jos 1.300 °C — reducerea dramatică a NOx la niveluri cât mai scăzute 5–15 mg/Nm³ . Avantajul suplimentar este uniformitatea excepțională a temperaturii pe întreaga sarcină a cuptorului, adesea în intervalul de ±5 °C.
Majoritatea defecțiunilor arzătorului cuptorului de încălzire pot fi prevenite prin întreținere sistematică. Întreruperile neplanificate ale arzătorului în operațiunile continue ale cuptorului pot costa 10.000-100.000 USD pe oră în producție pierdută, în funcție de industrie. Un program de întreținere structurat trebuie să includă următoarele intervale:
| Interval | Sarcina de întreținere | Scop |
|---|---|---|
| Zilnic | Verificați gazele de ardere O₂ / CO prin analizor | Verificați raportul de ardere; prinde deriva devreme |
| Săptămânal | Inspectați puterea semnalului scanerului de flacără | Asigurați o detectare fiabilă a flăcării; preveniți călătoriile neplăcute |
| Lunar | Curățați electrodul de aprindere; verifica ecartamentul | Preveniți defectarea aprinderii; menține un spațiu de 3–4 mm |
| Trimestrial | Verificați duza arzătorului pentru depuneri/blocare | Restabiliți distribuția corectă a combustibilului și forma flăcării |
| Anual | Demontare completă a arzătorului; înlocuiți garniturile și blocul refractar | Preveniți defecțiunile neașteptate; restabiliți performanța ca nouă |
| Anual | Testați și certificați supapele de închidere de siguranță | Conformitatea cu reglementările; prevenirea scurgerilor de gaz și a riscului de explozie |
Analiza arderii - măsurarea gazelor de ardere O₂, CO, CO₂ și temperatura - este cel mai eficient instrument de diagnosticare disponibil. O citire a gazelor arse O₂ cu mai mult de 3–5% peste valoarea de referință țintă pe un arzător cu gaz natural indică în mod obișnuit infiltrarea aerului, deviația controlerului de raport sau o duză de combustibil blocată, fiecare dintre acestea putând fi corectată în câteva minute dacă este prins mai devreme, dar poate necesita înlocuirea completă a arzătorului dacă nu este abordată timp de săptămâni.
Cunoașterea semnăturii fiecărui mod de defecțiune permite o identificare mai rapidă a cauzei principale și reduce timpul mediu de reparare.
Țintele de decarbonizare în producția de oțel, aluminiu, sticlă și ceramică conduc la dezvoltarea rapidă a arzătoarelor de încălzire de ultimă generație. Trei direcții primesc cele mai multe investiții:
Mulți producători de arzătoare oferă acum modele „gata pentru hidrogen”, capabile să ardă amestecuri de gaz natural/hidrogen până la 30% H₂ în volum fără modificare hardware. Peste 30%, devin necesare măsuri de protecție împotriva fulgerului, cum ar fi dispozitivele de oprire a flăcării, diametrul redus al duzei și căderea crescută a presiunii din partea aerului. Amestecarea la 20% H₂ reduce emisiile de CO₂ cu aproximativ 7% pe unitate de căldură livrată , reflectând conținutul mai scăzut de carbon al hidrogenului și temperatura mai mare a flăcării.
Mai mulți producători au demonstrat o combustie stabilă 100% a hidrogenului în arzătoarele de cuptoare industriale la scară pilot. Principalele provocări de inginerie includ gestionarea Viteză laminară de 2,4 ori mai mare de hidrogen (comparativ cu metanul) și controlul nivelurilor ridicate de vapori de apă din atmosfera cuptorului, care pot afecta calitatea suprafeței în aplicațiile de reîncălzire a oțelului. Implementarea comercială se accelerează pentru 2025-2030.
Cuptoarele hibride care combină arzătoare cu gaz pentru încălzirea în vrac cu elemente de rezistență electrică pentru menținerea precisă a temperaturii finale apar ca o cale practică de decarbonizare pe termen scurt. Arzătoarele gestionează eficient faza de aport de căldură ridicat, în timp ce sistemul electric elimină emisiile de ardere în timpul fazei sensibile de reținere. Această abordare poate reduce emisiile totale de CO₂ legate de ardere cu 30–50% fără riscul lanțului de aprovizionare de trecere completă la hidrogen sau electrificare completă.



 Producători de echipamente termice și de ardere de înaltă performanță OEM/ODM