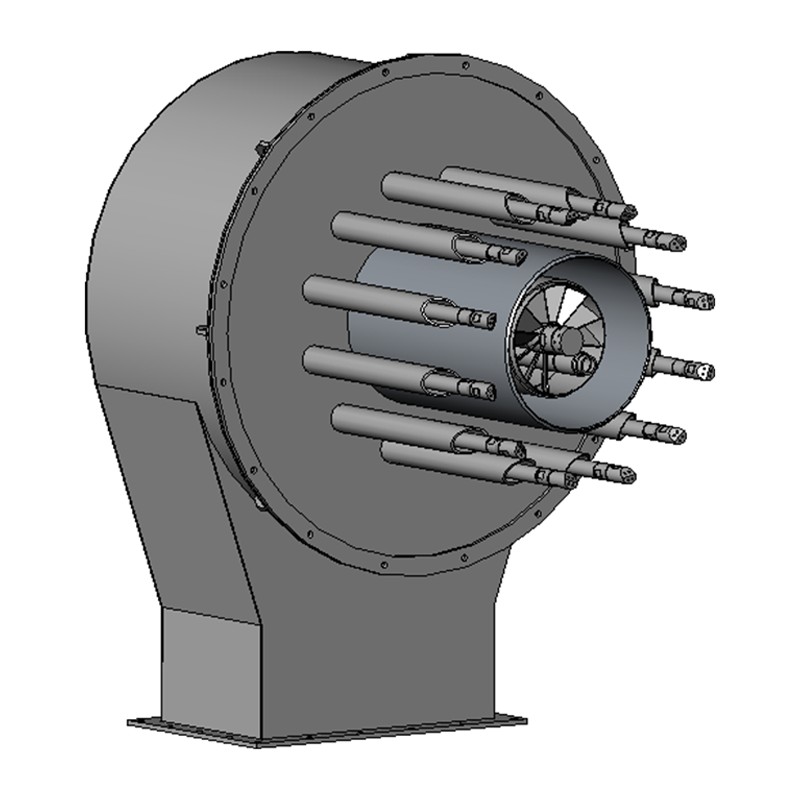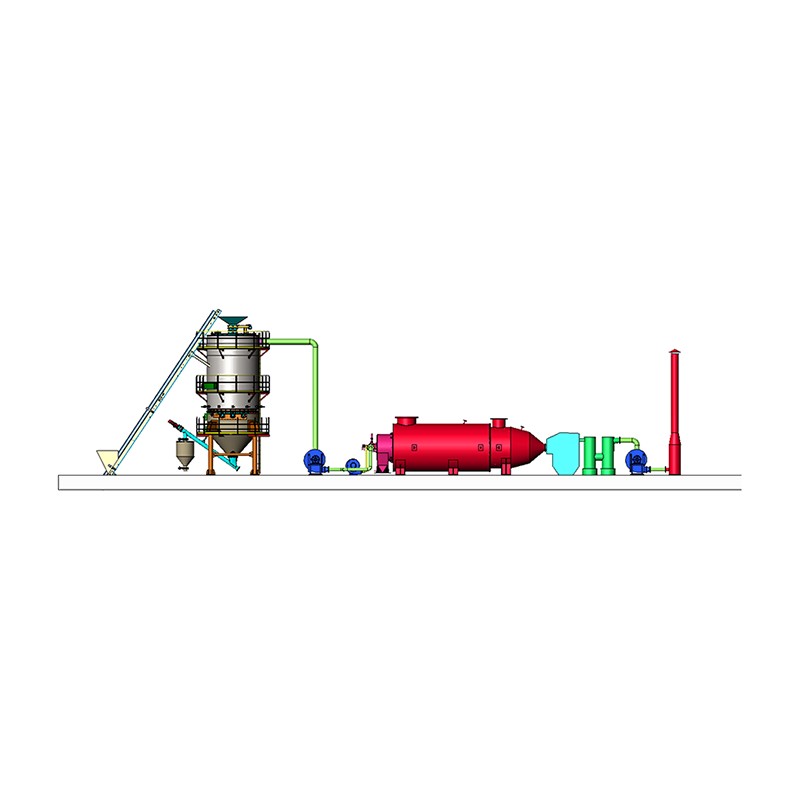

An sistem industrial de ardere este setul integrat de echipamente - arzător, cameră de ardere, alimentare cu combustibil și aer, controale și monitorizare a emisiilor - care transformă combustibilul în căldură utilizabilă pentru cazane, cuptoare, cuptoare și încălzitoare de proces. Un sistem bine reglat ajunge de obicei Eficiență termică 80-85%. pe gaze naturale și poate reduce emisiile de NOx cu mai mult de 60% în comparație cu un arzător necontrolat, în primul rând prin proiectarea arzătorului cu emisii reduse de NOx, controlul reglajului oxigenului și recircularea gazelor arse. Secțiunile de mai jos explică modul în care funcționează fiecare componentă, la ce cifre de eficiență și emisii trebuie să vă așteptați și cum să selectați sau să actualizați un sistem pentru o anumită aplicație industrială.
Un sistem industrial de ardere nu este un singur dispozitiv - este un ansamblu coordonat de subsisteme care trebuie să lucreze împreună pentru a arde combustibilul în siguranță, complet și eficient. Îndepărtarea sau subdimensionarea oricărei componente reduce performanța întregului sistem.
Sistemele moderne leagă din ce în ce mai mult aceste componente în rețele la nivelul întregii fabrici folosind protocoale Modbus sau Ethernet/IP, permițând unei singure platforme de control să gestioneze mai multe arzătoare, să urmărească consumul de combustibil și să semnaleze nevoile de întreținere înainte de apariția unei defecțiuni.
Alegerea arzătorului este cel mai mare factor în profilul de emisii al unui sistem de ardere și capacitatea de reducere. Majoritatea aplicațiilor industriale aleg între trei categorii largi, fiecare potrivită pentru diferite condiții de combustibil, sarcină și reglementare.
| Tip arzător | NOx tipic (ppm) | Tehnica cheie | Cel mai potrivit |
|---|---|---|---|
| Standard/necontrolat | ~85 | Niciuna | Site-uri nereglementate sau vechi |
| Scăzut NOx | ~42 | Combustie în etape | Cazane industriale generale |
| Scăzut NOx with FGR | ~26 | Recircularea gazelor de ardere | Zone de calitate moderată a aerului |
| Ultra-scazut NOx | <9 | Amestecare combustibil/aer în mai multe etape | Zone stricte (de exemplu, California de Sud) |
În practică, a Cazan pe gaz de 100 milioane Btu/h cu un arzător necontrolat emite aproximativ 85 ppm de NOx, în timp ce același cazan echipat cu un arzător cu emisii scăzute de NOx și recirculare a gazelor arse scade la aproximativ 26 ppm - o reducere de aproape 70% fără niciun echipament de post-combustie. Pentru instalațiile din zonele fără ozon care necesită niveluri de o singură cifră ppm, arzătoarele cu NOx ultra-scăzut sau o unitate de reducere catalitică selectivă (SCR) devin necesare, deoarece arzătoarele mari cu NOx scăzut peste 40 milioane Btu/h adesea nu pot atinge sub 9 ppm numai prin controlul arderii.
Fiecare arzător industrial funcționează cu puțin aer în exces - de obicei 10-20% exces de aer sau 2-4% O2 — pentru a garanta arderea completă și a preveni condițiile periculoase bogate în combustibil. Dar excesul de aer dincolo de acest interval risipește combustibil, deoarece energia se duce în încălzirea azotului și a oxigenului neutilizat care pur și simplu ies din coș. Ca regulă de bază, fiecare 1% din excesul de O2 peste valoarea de referință optimă risipește aproximativ 1% din combustibil .
Un sistem de reglare cu oxigen prelevează continuu gazele de ardere O2 și efectuează mici ajustări ale clapetei de aer sau ale turației ventilatorului la fiecare câteva secunde, menținând arzătorul la raportul optim aer-combustibil, indiferent de variațiile de sarcină, modificările calității combustibilului sau schimbările barometrice. Acest lucru este deosebit de valoros pentru cazanele cu sarcini sezoniere sau foarte variabile, unde o setare fixă aer-combustibil se îndepărtează inevitabil de cea optimă la sarcină parțială.
Deoarece reglajul O2 este o adăugare a stratului de control, mai degrabă decât o înlocuire completă a arzătorului, este adesea cea mai rapidă rambursare disponibilă pe un sistem de ardere existent, în special pentru cazanele care funcționează cu mult sub capacitatea lor proiectată pentru o parte a anului.
Raportul de turndown descrie intervalul dintre rata maximă și minimă de aprindere a unui arzător - un arzător turndown 8:1, de exemplu, poate modula până la o opteme din puterea sa la sarcină completă, menținând în același timp arderea stabilă și eficientă. Turndown-ul mai mare contează, deoarece majoritatea proceselor industriale funcționează rareori la 100% încărcare în mod continuu; un arzător cu turndown slab este forțat să pornească și să se oprească pentru a se potrivi cu cererea variabilă, iar fiecare ciclu de pornire-oprire risipă aerul de purjare, solicită componentele și crește frecvența de întreținere.
Arzatoare cu rate de turndown de 8:1 sau mai mari , combinat cu controlul poziționării paralele (actuatoare dedicate pentru combustibil și aer, mai degrabă decât o singură legătură mecanică), permit o coordonare precisă pe întreaga rază de tragere. Acest lucru reduce frecvența ciclului, prelungește durata de viață a componentelor și menține raportul aer-combustibil precis la sarcini parțiale, unde sistemele cu legături fixe tind să se deplaseze.
Indiferent dacă specificați un sistem nou sau readaptați unul existent, aceiași factori de bază determină dacă echipamentul va funcționa fiabil pe durata de viață.
Valoarea Btu/h a arzătorului ar trebui să se potrivească sau să depășească ușor viteza maximă de ardere a cazanului sau a încălzitorului. Un arzător subdimensionat limitează debitul și poate bloca producția; un arzător supradimensionat tinde să se scurteze, ceea ce reduce eficiența și accelerează uzura componentelor de aprindere și de siguranță.
Instalațiile ar trebui să confirme limitele aplicabile de NOx și SO2 pentru jurisdicția lor și clasa de mărime înainte de a selecta echipamentul. Conform celor mai recente standarde de performanță a surselor noi ale US EPA pentru turbinele cu ardere staționară, eficiente 15 ianuarie 2026 , comenzile arderii sunt desemnate drept cel mai bun sistem de reducere a emisiilor (BSER) pentru NOx pe majoritatea unităților noi, modificate sau reconstruite, cu reducerea catalitică selectivă (SCR) necesară în plus pentru anumite subcategorii. Potrivirea tehnologiei arzătorului cu nivelul de conformitate corect în avans evită modernizările costisitoare ulterioare.
Instalațiile mai mari necesită din ce în ce mai mult sisteme de monitorizare continuă a emisiilor (CEMS) care înregistrează NOx, SO2 și CO în timp real, mai degrabă decât să se bazeze pe testarea periodică a coșului. Specificarea instrumentelor pregătite pentru CEMS în faza de proiectare este considerabil mai puțin costisitoare decât adăugarea acesteia după instalare.
Un sistem de ardere specificat corespunzător își va pierde eficiența în timp fără o întreținere constantă. Cele mai frecvente pierderi de eficiență provin mai degrabă din derive mecanică și murdărie decât de defecțiuni fundamentale de proiectare.
Eficiența arderii și eficiența generală a sistemului sunt legate, dar distincte: un arzător poate realiza o conversie aproape completă a combustibilului în timp ce instalația încă pierde energie semnificativă din cauza schimbătoarelor de căldură murdare sau a izolației slabe. Abordarea atât a părții de ardere, cât și a părții de transfer de căldură este necesară pentru a captura întregul câștig de eficiență.
Sistemele bine întreținute pe gaz funcționează de obicei la Eficiență termică 80-85%. , cu controlul de reglare a oxigenului și setările de exces scăzut de aer împingând spre capătul superior al intervalului respectiv.
Majoritatea arzătoarelor industriale sunt instalate cu 10-20% exces de aer (2-4% O2) ca marjă de siguranță pentru arderea completă. Excesul de aer peste aproximativ 45% poate crește de fapt formarea de NOx prin furnizarea de mai mult azot și oxigen pentru a se combina la temperatura maximă a flăcării.
SCR devine necesar atunci când limitele jurisdicționale scad sub aproximativ 9 ppmv NOx, deoarece controlul arderii singur pe arzătoarele mari (în general peste 40 milioane Btu/h) nu poate atinge în mod constant acel prag.



 Producători de echipamente termice și de ardere de înaltă performanță OEM/ODM